博客
2026-10-13
分享:
对于光学检测仪、激光传感器、精密工控设备等高价值产品,单纯依靠材料缓冲远远不够。如果内衬没有可靠定位,运输途中车辆颠簸、堆叠挤压会造成仪器在包装箱内部来回窜动,边角、镜头、传感器探头极易发生撞击损伤。EPP多腔体内衬是精密仪器包装的优选方案,依托EPP一体成型工艺,一次性成型独立型腔,将主机、镜头、线缆、配件分腔固定,从结构上限制位移,避免相互摩擦碰撞。
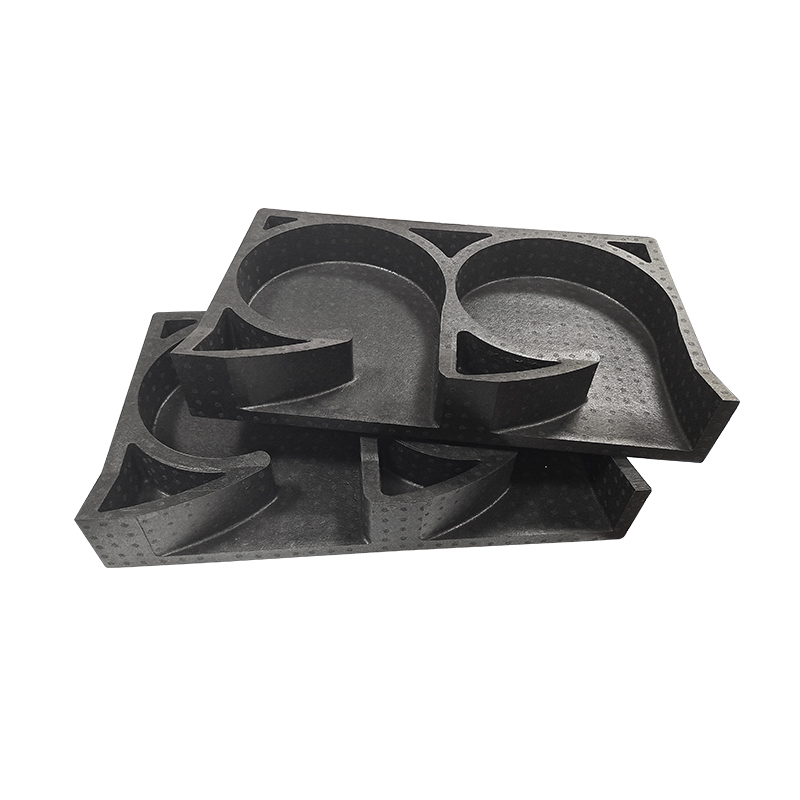
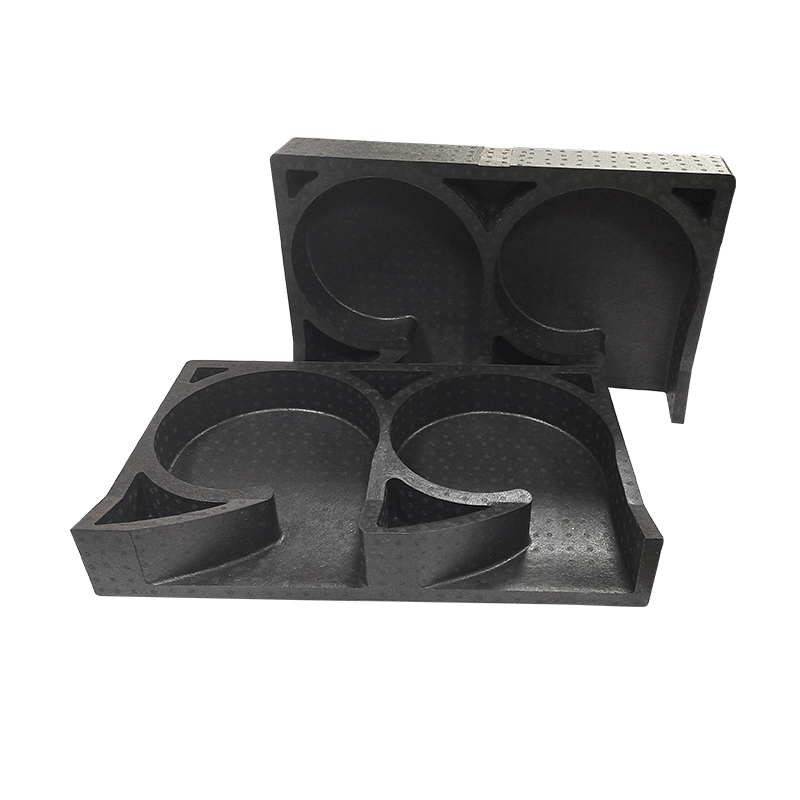
设计精密仪器EPP多腔体内衬,首先要做好产品外形测绘与型腔间隙控制。型腔不能完全紧贴产品,也不能预留过大空隙。间隙过小,产品难以取出,装配困难;间隙过大,则失去限位作用,依旧会发生晃动。富美设计团队一般根据产品尺寸,预留合理的缓冲间隙,兼顾装配便利性与定位稳定性。针对镜头、探针等脆弱突出部位,会单独设计避让保护槽,分散冲击力,防止局部应力集中。
其次,腔体分区规划要按照产品重量、尺寸分开布局。较重的主机腔体放置在底部,轻薄配件、线缆安排在侧边或上层,重心保持居中偏低,避免包装箱倾倒。独立腔体之间设置加强筋隔断,既分隔产品,也提升EPP内衬整体刚性,防止腔体之间挤压变形。得益于自有模具车间,多腔体、异形凹槽、弧形避让位都可以直接在模具上雕刻,一次发泡成型,不像 EVA 裁切内衬需要拼接,没有拼接缝隙与松动脱落风险。
拔模角度与壁厚是EPP成型的关键。EPP发泡成型需要合理拔模角度,方便产品顺利脱模,同时保证型腔内壁完整无撕裂。壁厚需要均匀设计,太薄强度不足,太厚则会增加包装重量与材料成本。富美模具工程师在DFM阶段提前评估结构,优化壁厚与拔模角度,保障大批量生产时内衬尺寸稳定,批次一致性好。
在无尘精密场景,优先选用EPP晒纹一体成型方案。内衬表面模具晒纹,无覆膜、无喷油,表面不掉屑,适配无尘车间使用。还可以在腔体内部增加小型防滑凸点,进一步降低产品在腔体内微小滑动的概率。
富美新材料作为东莞EPP源头厂家,自有模具车间,可根据精密仪器3D图纸,完成EPP多腔体内衬结构设计、开模、打样与量产。从型腔间隙、重心布局到模具成型优化一站式落地,为精密仪器提供可靠的定位缓冲包装方案。如果您需要定制EPP精密仪器包装,欢迎联系我们评估方案与试样。