博客
2026-10-19
分享:
EPP一体成型包装凭借抗震、可循环的优势,广泛用于精密仪器、光电检测设备的周转与出口包装。但如果厂家工艺管控不到位,EPP包装箱和EPP内衬容易出现掉粉、受压变形、缺料、凹陷、毛刺等成型瑕疵。对于光学镜头、传感器这类高精密产品,微小瑕疵就可能带来粉尘污染、定位失效、运输磕碰等风险。很多采购和工程师在试样阶段就会重点关注:如何规避EPP精密仪器包装的各类不良问题。
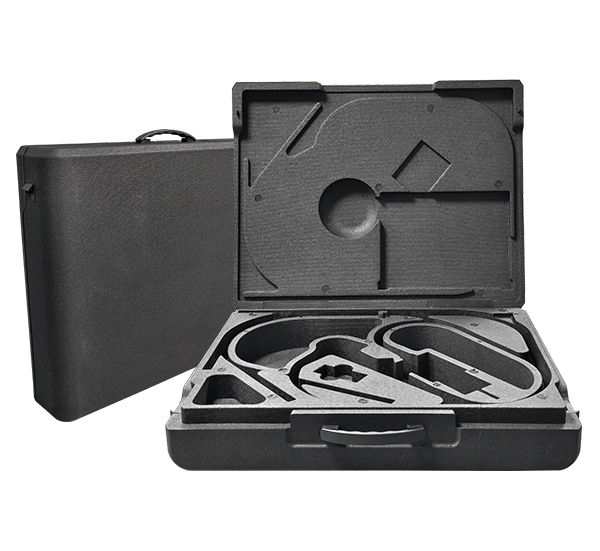
掉粉是无尘车间客户最关心的痛点。掉粉大多来源于两种情况:第一种是后期覆膜、喷油工艺,表层涂层摩擦脱落产生粉尘;第二种是成型工艺差、粒子熔接不足,EPP珠粒之间结合不紧密,表面珠粒脱落掉屑。
✅预防方案:优先选择EPP晒纹包装箱,采用模具一体蚀纹成型,无覆膜、无喷漆,纹理直接复刻在基材本体,从根源消除涂层脱落粉尘。富美生产时严格把控蒸汽成型参数,保证珠粒充分熔合,提升材料整体性,避免粒子脱落。原料选用全新原生EPP珠粒,拒绝回收杂料,减少基材本身碎屑产生。
EPP包装反复堆叠、多次周转后出现塌陷、腔体变形,会导致精密仪器限位失效,运输晃动磕碰。主要诱因:发泡倍率选型不合理、壁厚设计不均匀、腔体缺少加强筋,或是成型冷却时间不足,产品内应力大。
✅预防方案:在DFM前期结构设计阶段,富美工程师会根据产品重量、堆叠载荷,合理选择EPP发泡倍率,较重仪器选用高密度EPP原料。腔体之间增加加强筋优化整体刚性,均匀设计壁厚。成型后设置充分冷却定型工序,释放产品内应力,提升EPP包装箱抗蠕变性能,多次周转不易塌陷变形。
EPP一体成型时容易出现型腔缺料、表面凹陷、边角毛刺、明显熔接痕,大多是模具排气设计不足、拔模角度不合理、模具加工精度不够。多腔体异形内衬结构复杂,排气不良会直接导致填充不满。
✅预防方案:富美自有模具车间,在模具制作阶段优化排气孔布局,精细管控0.2mm细排气孔加工;合理设计拔模角度,防止脱模拉扯撕裂产品。
模具CNC精加工 +晒纹处理,减少模具表面缺陷复刻到EPP成品。试模阶段反复调整蒸汽压力、保压时间,提前修正凹陷、缺料等问题,保障EPP晒纹包装箱纹理均匀,无毛刺、无明显熔接痕迹。
作为东莞EPP生产厂家,富美新材料从图纸评估、模具开发、原料入厂检验、蒸汽成型到成品可靠性检测,建立全流程品控体系。
所有富美EPP包装(EPP晒纹包装箱、多腔体内衬、防静电EPP周转箱)出厂前,会抽样开展跌落、振动、反复压缩耐久测试,提前验证长期周转稳定性。
如果您正在定制EPP精密仪器包装,担心EPP包装箱掉粉、变形、成型瑕疵,可联系富美新材料,提供产品3D图纸,获取包装结构方案评估与试样。